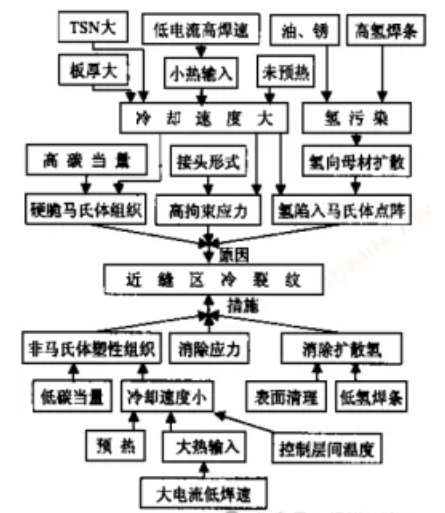
焊接冷裂纹的控制
发布时间:2026-08-17
浏览次数:890次
1,控制组织硬化
一般焊接生产中,母材化学成分是根据结构的使用要求确定的,即Pcm或CE是一定的。为限制组织硬化程度唯一的方法就是调整焊接条件以获得适宜的焊接热循环。在焊接方法一定时,焊接热输入不能随意变化,以防止过热脆化。此时,为获得需要的温度等,预热是可以采取的重要手段。2,限制扩散氢含量
采用低氢或超低氢焊接材料,并防止再吸潮,有利于防止冷裂。后热对减小残余应力和改善组织也有一些作用。最低后热温度与钢材的成分有关。在焊接高强钢时可采用奥氏体焊条,因奥氏体焊缝本身塑性较好,又可固溶较多的氢,限制氢扩散运动,有利于减小冷裂倾向,一般可以不必预热。但增大焊缝热裂倾向,而且也必须尽量限制原始氢含量,否则仍会有微量氢扩散到熔合区马氏体组织中,使产生冷裂。如果用奥氏体焊条焊接低合金高强钢,必须减小熔合比,否则在熔合区将形成较多马氏体带,冷裂倾向增大。3,控制拘束应力
从设计开始以及施焊工艺制定中,均需力求减小刚度或拘束度,并避免形成各种“缺口”。调整焊接顺序,使焊缝有收缩余地;但对于T形杆件必须避免回转变形或角变形,以防止焊根裂纹。