返回顶部
027-88605306
在线咨询
微信二维码

发布时间:2026-08-14 浏览次数:891次
1)预热范围:焊缝两侧,每侧≥1.5 倍板厚,且不小于 100mm。
2)测温点:距焊缝边缘 1.5 倍板厚 位置测量;禁止只测焊缝表面。
3)预热温度:按 GB50661 表 6.2.1,或工艺评定取值;
1)应焊后立即进行,不得等到完全冷却;
2)后热温度:一般 200‑250℃(按工艺评定);
3)保温时间:每 25mm 板厚保温 1h,最小不低于 30min;
4)后热完成后,保温覆盖缓慢冷却至环境温度。
最低预热温度表(中等热输入焊接):
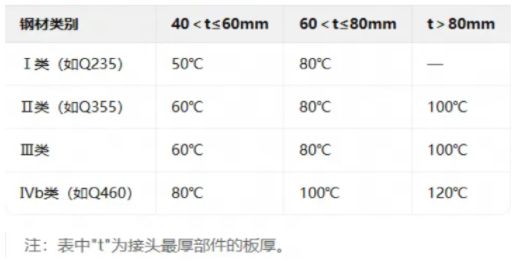
以最常见的Q355钢(Ⅱ类)为例:
板厚40~60mm → 预热≥60℃
板厚60~80mm → 预热≥80℃
板厚80mm以上 → 预热≥100℃
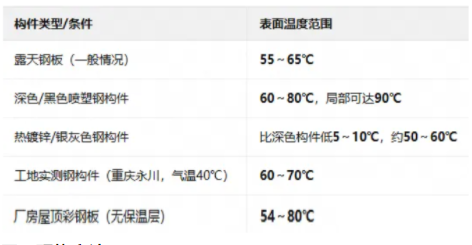
三、夏季太阳直晒后钢构件表面温度
四、预热方法
1、电加热法(推荐优先采用)
设备:柔性陶瓷电加热板(电加热片/电加热带),配合温度自动控制仪
优点:温度均匀、控温精确、无明火、安全性高,特别适合长焊缝和厚板
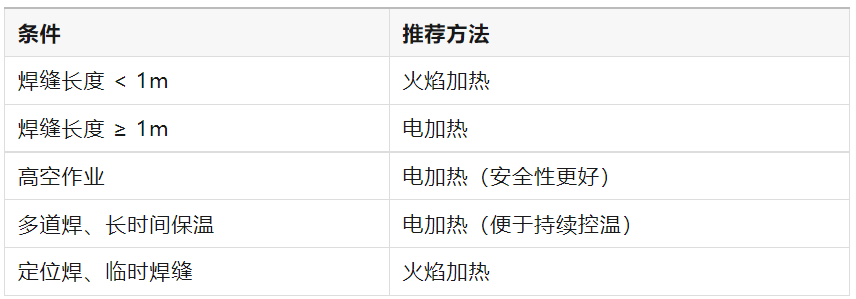
适用场景:焊缝长度≥1m的长焊缝、高空作业、封闭空间构件
注意事项:电加热板布置在施焊焊缝的正面,需注意防止触电和烫伤
2、火焰加热法(最简便、最常用)
设备:专用预热用气体火焰喷枪(氧-乙炔或丙烷),应使用火焰扩散型预热专用喷枪,而非普通切割枪
优点:设备简单、成本低、升温快、灵活方便
适用场景:短焊缝(长度<1m)、定位焊、现场条件受限的情况
注意事项:
测温应在火焰离开后进行,避免火焰干扰测温精度
需防止局部过热,加热应均匀覆盖整个预热区域
严禁用普通切割枪直接加热,否则易造成局部过热
3、红外线加热法
设备:红外线加热器
优点:非接触式加热、温度分布均匀
适用场景:作为电加热和火焰加热的补充手段
根据工程实践,方法的选择通常遵循以下原则:
5、预热施工的关键要求
无论采用哪种方法,都必须满足以下规范要求:
加热范围:焊缝坡口两侧,宽度≥板厚的1.5倍,且不小于100mm
测温位置:非封闭构件在受热面背面、距坡口≥75mm处测量;封闭构件在正面距坡口≥100mm处测量
测温仪器:必须使用专用测温仪器(如接触式数字温度计、红外测温仪等),严禁凭经验目测
预热温度:以Q355钢为例,40mm < t ≤ 60mm时最低预热温度为60℃;60mm < t ≤ 80mm时为80℃;t > 80mm时为100℃
上一篇:大西洋—焊接材料公司
下一篇:焊接冷裂纹的控制


