返回顶部
027-88605306
在线咨询
微信二维码

发布时间:2026-09-18 浏览次数:890次
很多资料一上来就列"碳硅锰铬镍",这是给考试用的。现场用的时候,顺序应该反过来:先定义工况,再反推配方。焊缝服役时要面对的无非四类考验——
强度考验:要扛多大载荷?是否冲击载荷?
腐蚀考验:是干燥大气、潮湿环境,还是酸碱介质?
温度考验:常温、低温脆断风险,还是长期高温蠕变?
工艺考验:飞溅大不大、气孔多不多、裂纹敏感不敏感?
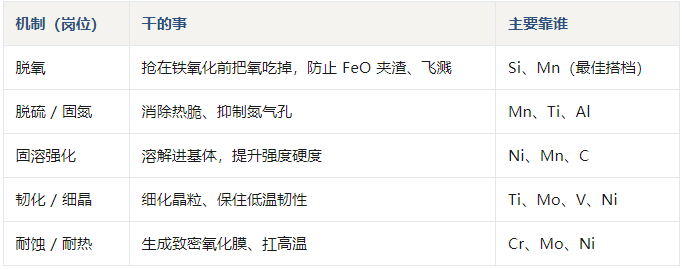
把这四个问题答完,元素该怎么加,其实已经出来一半了。下面这张"职责清单"比死记硬背好用。
每个合金元素都是把双刃剑。下面用"加少了怎样、加多了怎样"的对照方式讲,比列区间更直观。
碳是性价比最高的强化剂,但也是焊接性最大的敌人。碳一高,淬硬倾向、冷裂风险、飞溅和气孔全跟着上来。所以 CO₂ 焊丝普遍把碳压到 0.1% 以下,普通焊丝也不超过 0.15%。现场经验:宁可少加碳,靠锰镍补强度,也别为了省成本堆碳。
单独用硅脱氧会生成高熔点的 SiO₂(约 1710℃),浮不上来就成了夹渣。解决办法是让 硅锰联合脱氧,生成低熔点的硅酸盐熔渣,自己就漂走了。锰还能顺手脱硫(生成 MnS 消热脆)。
推荐:Si 0.1%~0.35% | Mn 0.6%~1.8%
锰低于 0.05% → 强度不够;锰高于 3% → 自身变脆
小窍门:飞溅突然变大、焊缝发渣,先怀疑硅加多了,再看锰够不够把氧"带走"。
这俩不是功能元素,是害群之马。S 形成 985℃ 的低熔点 FeS 共晶,焊缝一收缩就裂(热裂纹);P 固溶强化但带来冷脆,低温下格外危险。焊丝里通常要求 S、P 都 ≤ 0.03%,靠原料纯净度 + 锰脱硫 + 碱性熔渣兜底。
铬靠生成致密氧化铬膜抗腐蚀,是 18-8 不锈钢的命根子。但它有脾气:在不锈钢里铬镍比一旦失衡,碳化物析出、导热变差,热裂风险骤升。经验窗口在 Cr/Ni≈2.2~2.3;文献里提到当比例为 1 时热裂倾向明显,拉到 2.7 才基本消失。所以配不锈钢焊丝,铬镍比比单独的铬含量更值得盯。
铝、钛都是强脱氧兼固氮剂,能压住氮气孔。问题是它们生成的 Al₂O₃(2050℃)、TiN 熔点极高,加多了反而夹渣、飞溅、热裂。钛若配一点硼(B),还能细化晶粒,化害为利。一句话:这俩是"药用",不是"主料"。
钼细化晶粒、防回火脆、扛高温蠕变,但 含钼超过约 0.6% 塑性开始掉、淬硬倾向升,所以 16Mo、12CrMo 这类耐热钢把钼控制在 0.5% 上下。钒强碳化、细晶、提高温硬度,焊缝含钒约 0.11% 时还能固氮——典型的"少量即有用"。
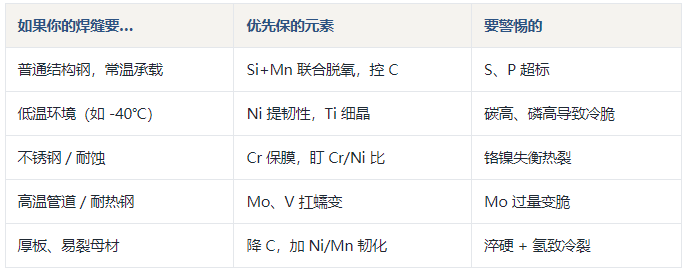
现场 1:整批热裂纹
某不锈钢焊接裂纹频发。查下来是焊丝铬镍比压到了 1 附近——铬相对镍太少,碳化物析出、导热恶化。把 Cr/Ni 调回 2.2 以上,裂纹消失。
现场 2:焊缝全是渣
飞溅大、表面挂渣。根因是硅单独脱氧生成高熔点 SiO₂ 浮不出。补锰做联合脱氧,渣自动上浮,飞溅同步下降。
现场 3:低温一敲就断
北方户外结构,低温冲击不合格。碳偏高 + 磷偏高双重冷脆。换低碳焊丝、
先问工况,再选元素。没有"万能焊丝",只有"对工况的焊丝"。
碳是底线,硫磷是红线。这两类动不得,其余按性能微调。
联合比单打强。硅锰脱氧、钛硼细晶、铬镍配比——会"组队"的元素,效果远大于堆单个。


