返回顶部
027-88605306
在线咨询
微信二维码

发布时间:2026-08-24 浏览次数:890次
酸性焊条与碱性焊条 手工电弧焊(SMAW)中,焊条选型直接决定焊缝质量与结构安全。酸性 J422 与碱性 J507/J506 是现场最常用的两类焊条,但多数焊工和工艺员对“什么时候用、怎么用”仍存模糊。 本文从冶金反应、工艺特性、力学指标、施工管理四大专业维度,系统拆解两类焊条的本质差异,并给出工况选材路径。 一、定义溯源:药皮 焊条分类的根本依据在于药皮熔渣的酸碱度,而非单纯外观或牌号。 酸性焊条:药皮以酸性氧化物为主,如 SiO₂(石英)、TiO₂(金红石)、Fe₂O₃。熔渣酸度较高,氧化性强,典型代表 J422(E4303) ,属钛钙型。 碱性焊条(低氢型) :药皮以碱性碳酸盐和氟化物为主,如 CaCO₃(大理石)、CaF₂(萤石) 。熔渣碱度高,还原性气氛强,典型代表 J507(E5015,直流反接) 和 J506(E5016,交直流两用) 。 快速辨识:酸性药皮多呈红棕深褐色,手感细腻;碱性药皮为灰白或浅灰色,质地粗糙,且极易吸潮后药皮剥落。 二、核心差异对比 三、优缺点 酸性焊条(J422) 优势: ● 操作宽容度极高,适合新人及野外快速作业; ● 设备门槛低,交流机随处可用; ● 焊前准备简单,烘干管理宽松,提升施工效率; ● 焊缝成型美观,盖面焊道表面光洁。 局限性: ● 抗冷裂性差——厚板、高约束接头、低温环境易产生延迟裂纹; ● 冲击韧性不足,无法通过NDT(无损检测)一级合格; ● 合金过渡系数低,不适于高强度钢及淬硬倾向大的母材。 碱性低氢焊条(J507/J506) 优势: ● 超低氢焊缝金属,抗冷裂纹能力卓越,尤其适合厚板、高强钢及冬季施工; ● 优良的塑性、韧性和抗动态载荷能力,满足GB/T 150、NB/T 47014等承压设备标准; ● 对S、P等有害元素清除能力强,焊缝内部质量高,RT/UT探伤一次合格率显著提升。 施工代价: ● 操作技巧要求高——短弧运条、坡口根部脱渣困难,需经验丰富的焊工; ● 焊前准备繁琐:焊条必须350~400℃烘干1~2h,并置于80~120℃保温筒内,常温暴露超4h需重烘; ● 母材须打磨至金属光泽(焊缝两侧各20mm),除锈、脱脂、去漆缺一不可; ● 含萤石药皮产生HF(氟化氢)有毒烟气,密闭空间须强制通风并佩戴供气式面罩; ● 直流焊机普及率低的小型工地受限制,且烘干保温设备增加附加成本。 四、现场选材 (一)优先选用酸性焊条(J422)的典型场景: 1.普通轻钢构件:栏杆、支架、操作平台、门窗框架、薄壁钣金; 2.非承压、无交变载荷的次要连接,无NDT要求; 3.户外紧急修补,母材表面锈蚀氧化严重难以彻底清理; 4.使用交流焊机或初学者培训、练习焊缝成型。 (二)必须选用碱性低氢焊条的强制性场景: 1.特种设备:锅炉、压力容器、压力管道、汽包、储罐(需RT/UT探伤); 2.重载动结构:桥梁主梁、塔吊臂架、起重机大梁、船体焊接、海洋工程; 3.厚板对接(板厚≥25mm)及低温环境(环境温度≤0℃)施工; 4.高强度低合金钢(如Q345、Q390、16Mn)焊接,且设计要求冲击功和Z向性能; 5.图纸标明“一级/二级焊缝”或“100%探伤”的受力部件; 6.设备重要受力部位的修复补焊,防止疲劳扩展。 五、实操要点 (一)烘干制度不可逆 酸性焊条:仅受潮时低温(100~150℃)烘干1h,严禁高温,否则药皮龟裂失效。 碱性焊条:烘干≠烘过——需按350~400℃×1~2h严格执行,且从保温筒取出后4h内用完,剩余次日重烘(最多重烘一次)。 (二)电弧长度控制 酸性焊条:长弧短弧均可,但长弧易增加气孔倾向,仍建议中短弧。 碱性焊条:电弧长度务必≤焊条芯径,拉长弧将吸入空气和湿气,直接导致密集气孔与延迟裂纹。 (三)母材清理标准 酸性:清除松动厚锈和明油即可,轻微浮锈可忽略。 碱性:焊缝两侧20mm范围必须露出金属光泽,用角磨机或砂轮片彻底打磨,并用丙酮或酒精脱脂。 (四)直流反接的刚性要求 碱性焊条(尤其J507)必须直流反接(注意:反接是工件接负,焊钳接正,即DCEP)。反接时电弧稳定、熔滴过渡细颗粒,飞溅小且熔深适中。正接(DCEN)将导致电弧不稳、飞溅剧增、气孔率飙升。 (五)通风与防护 碱性焊条焊接时,氟化氢气体具有强烈刺激性,必须使用局部排风或穿戴全面型呼吸器,不可仅用普通防尘口罩。 六、总结 两类焊条的本质差异源于药皮造渣体系,酸性以工艺友好见长,碱性以冶金纯净致胜。工程选材的核心依据永远是结构受力状态、服役环境、检测标准及施工条件,而非价格或习惯。错用焊条不仅是质量事故,更可能酿成重大安全风险。施工前务必逐项核对焊接工艺规程(WPS),并严格执行焊材管理规程。 建议:在工艺评定阶段,应针对具体母材和接头形式,分别测试酸性/碱性焊条的焊接性,以数据确认最终选型。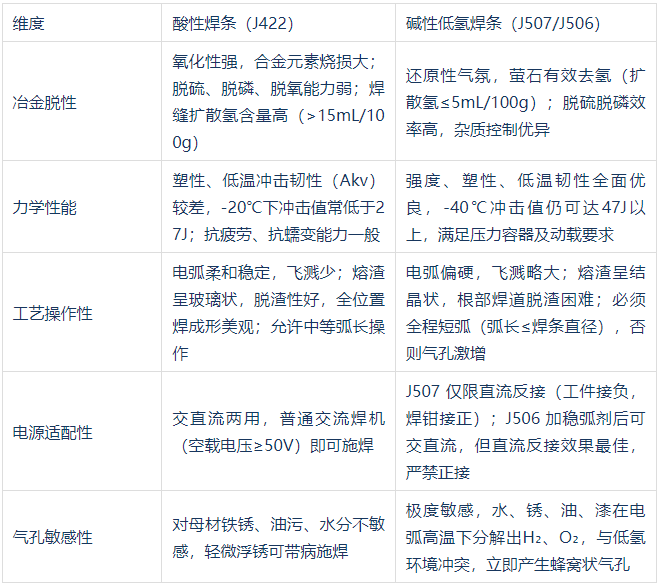
上一篇:埋弧焊焊接接头的基本形式与尺寸
下一篇:各种位置的焊接技巧,值得收藏


