返回顶部
027-88605306
在线咨询
微信二维码

发布时间:2026-08-10 浏览次数:891次
不锈钢焊条是指熔敷金属中铬含量大于11%,铁的含量超过任何其他元素的焊条,这类焊条中凡符合国标的,均按国标GB/T983-2012规定考核。 铬不锈钢焊条具有一定的耐蚀(氧化性酸、有机酸、气蚀)和耐热性能。通常被选作电站、化工、石油等设备材料。但铬不锈钢一般情况下可焊性较差,应注意焊接工艺、热处理条件及选用合适的电焊条。高铬钢(含铬12-17%),此类钢淬硬倾向大,铬不锈钢焊条焊后易产生高硬度的马氏体和贝氏体使脆性增加,残余应力也较大,容易产生冷裂缝。故一般焊前必须预热300°C左右和焊后回火处理。也可采用铬镍不锈钢焊条(如CHS107、CHS207)焊接铬不锈钢,焊后可不进行热处理。 铬镍不锈钢焊条具有良好的耐蚀性和抗氧化性,它被广泛应用于化工、化肥、石油、食品、医疗器械设备的制造。近年来,随着我国工业的发展,铬镍不锈钢焊条的品种已有三十多种,基本上满足我国建设的需要。 铬镍不锈钢在焊接时,受到重复加热,易析出碳化物,从而使耐腐蚀性和力学性能降低,因此,铬镍不锈钢焊接时应根据设备的工作条件(工作温度及介质种类等)妥善选择焊条,并在使用时注意以下事项: 1.不锈钢焊条的药皮类型通常有金红石型、钛酸型和碱性药皮类型三种。其中金红石和钛酸型药皮类型的不锈钢焊条,交流焊接电弧穿度较浅,有可能造成焊缝根部未熔合等缺陷,故尽可能采用直流焊接,而碱性药皮类型的不锈钢焊条抗裂性更好,适宜于拘束力大的焊接。 2.为防止加热而产生晶间腐蚀,焊接时电流不宜过大,一般比碳钢焊条应低20%左右,同时电弧不要过长,层间快冷,以窄道焊为宜。 3.焊缝铁素体量,根据化学成分,从舍菲尔、笛龙图及WRC-1992中查找。
不锈钢焊条焊前注意事项
1、保存条件
①注意温度及湿度,建议室内温度在5°C以上,相对湿度不超过
60%,并离地面和墙壁一定距离。
②分清型号、规格、不能混淆。
③搬运过程中应注意不要损伤药皮,不要随意抛掷。
④若发现破包并焊条药皮严重受潮应作报废处理。
2、焊接前准备工作:
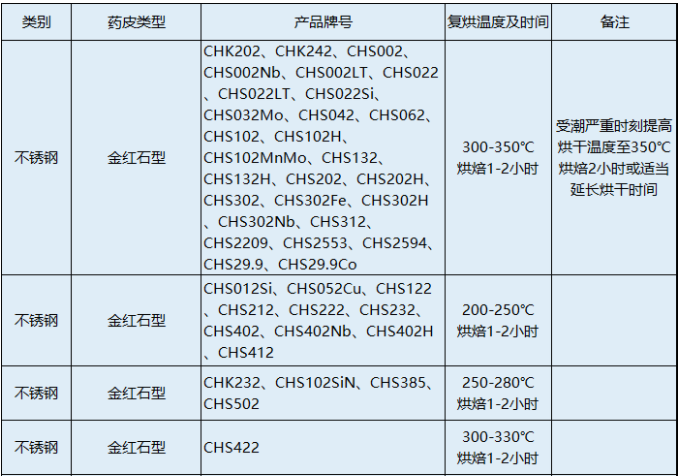
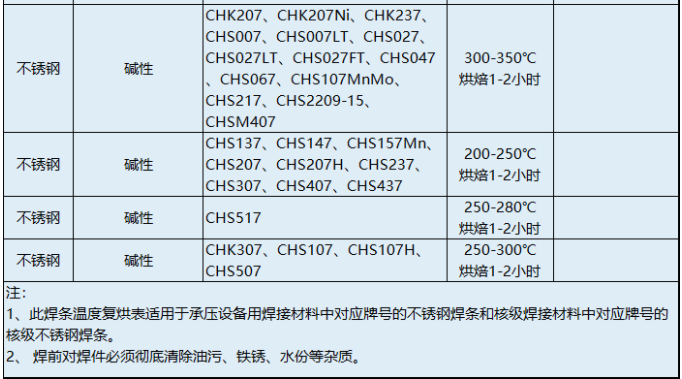
焊前焊条须进行复烘,受潮严重时可提高烘干温度或适当延长烘干时间,烘干时堆放层数尽量不超过3层;随烘随用或存放在通电保温桶中,保温桶温度为100-150°C,允许保存24小时